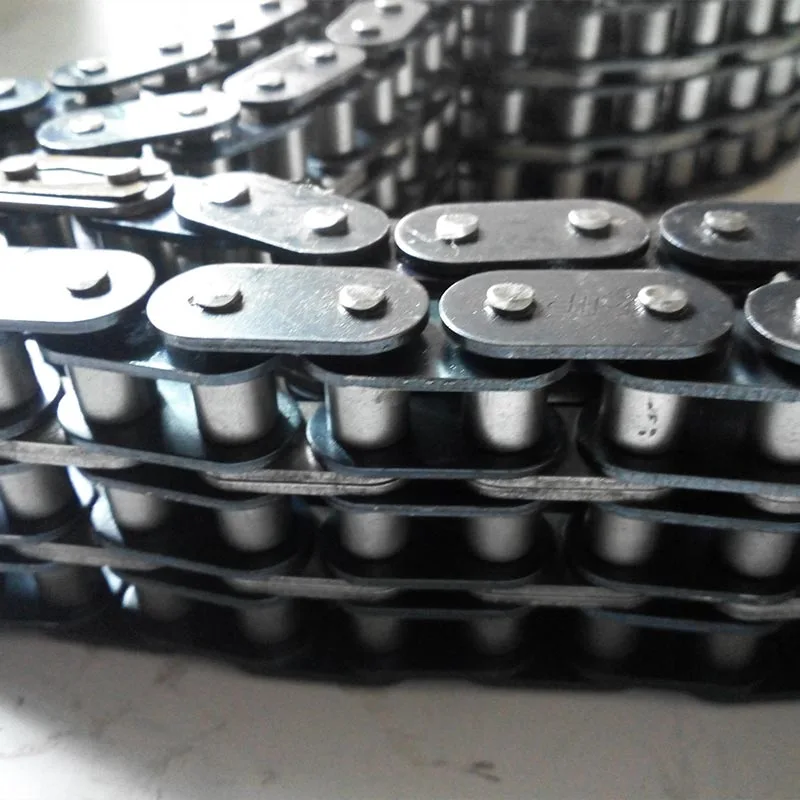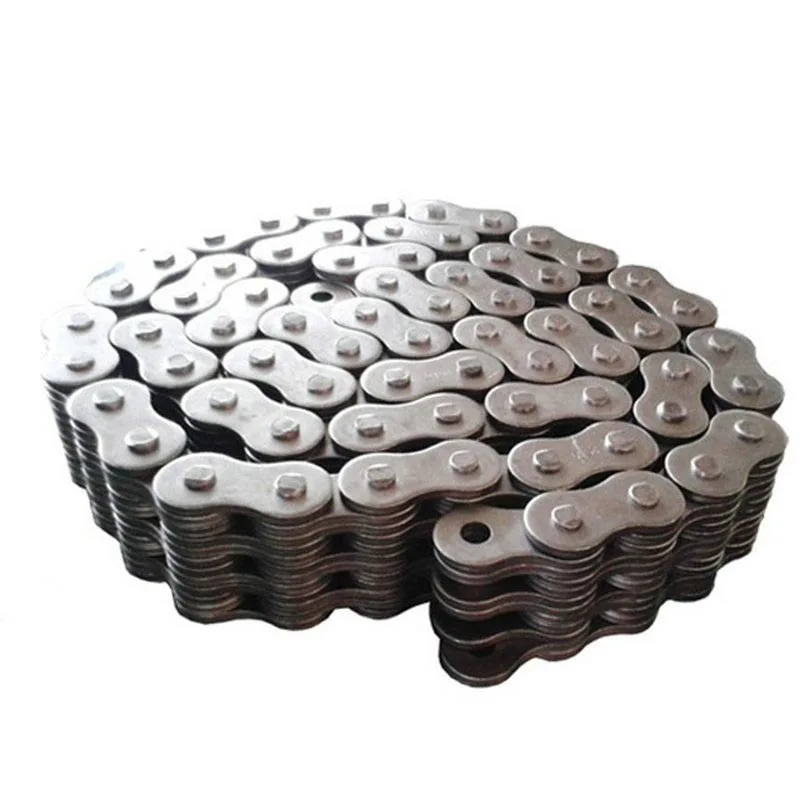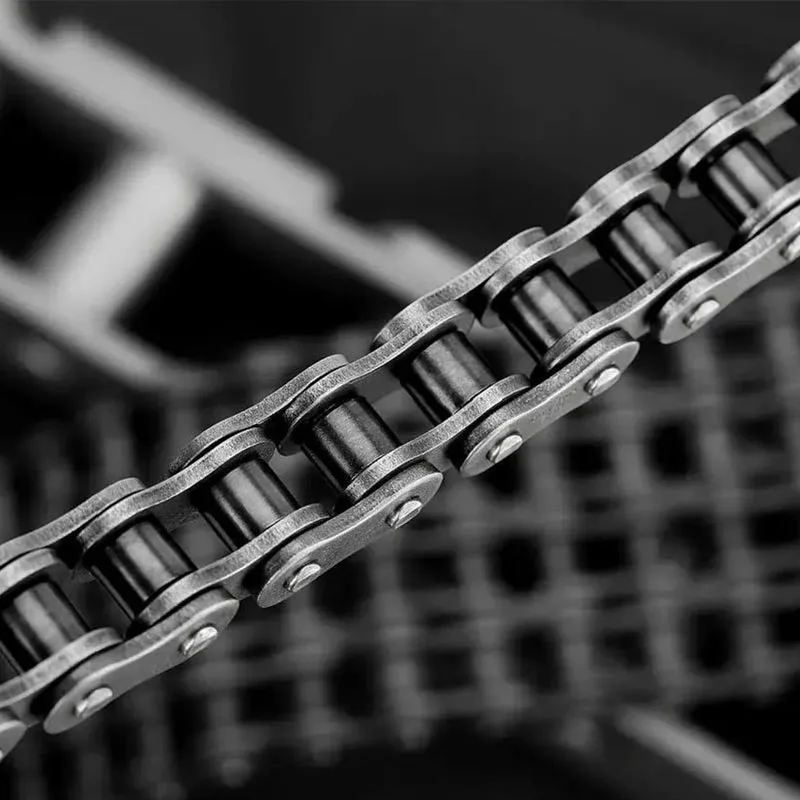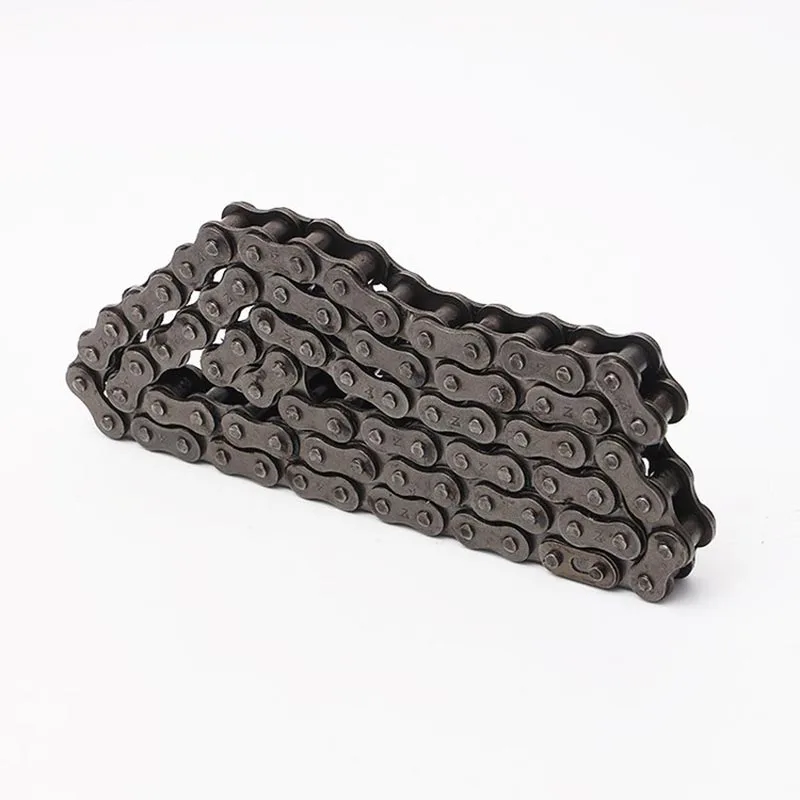
Bộ phận máy truyền động đề cập đến các bộ phận cốt lõi được sử dụng trong hộp số, hệ truyền động, trục truyền động và hệ thống điều khiển chuyển động. Chúng bao gồm các bánh răng, trục, vòng bi, khớp nối, đĩa xích, bánh xích, trục đồng bộ, trục spline, khớp vạn năng và các bộ phận được gia công chính xác có liên quan. Các bộ phận này phải phối hợp với nhau để mang lại khả năng chuyển đổi mô-men xoắn mượt mà, tỷ lệ tốc độ chính xác, độ phản ứng thấp và khả năng chống mỏi cao.
THÉP YSsản xuất các bộ phận này bằng cách sử dụng các quy trình gia công CNC, mài bánh răng, mài, xử lý nhiệt và hoàn thiện bề mặt tiên tiến. Mọi bộ phận đều được sản xuất theo tiêu chuẩn quốc tế như ISO 1328 về độ chính xác của bánh răng, DIN 3962 về dung sai biên dạng răng và AGMA 2001 về xếp hạng bánh răng. Kết quả là một dòng sản phẩm hoạt động đáng tin cậy trong môi trường tải trọng cao, tốc độ cao và nhiệt độ cao.
Các bảng sau đây tóm tắt các thông số kỹ thuật chính hướng dẫn lựa chọn vật liệu, dung sai gia công, các tùy chọn xử lý bề mặt và hiệu suất cơ học cho các Bộ phận Máy truyền động do YS STEEL cung cấp. Những giá trị này dựa trên khả năng sản xuất tiêu chuẩn; thông số kỹ thuật tùy chỉnh có thể được cung cấp theo yêu cầu.
Lựa chọn vật liệu ảnh hưởng trực tiếp đến khả năng chịu tải, khả năng chống mài mòn, độ bền va đập và khả năng chống ăn mòn. YS STEEL hoạt động với nhiều loại thép và hợp kim để phù hợp với các điều kiện vận hành cụ thể.
| Lớp vật liệu | Độ bền kéo (MPa) | Sức mạnh năng suất (MPa) | Độ cứng sau khi xử lý nhiệt | Bộ phận máy truyền động điển hình |
|---|---|---|---|---|
| 20CrMnTi | ≥1080 | ≥835 | HRC 58-62 (vỏ cứng) | Bánh răng, vòng đồng tốc, bánh răng nhỏ |
| 42CrMo | ≥980 | ≥785 | HRC 28-32 (dập tắt và tôi luyện) | Trục, khớp nối, mặt bích |
| 40Cr | ≥900 | ≥700 | HRC 48-55 (cảm ứng cứng) | Trục spline, đĩa xích, trục bánh xe |
| Thép 45 # | ≥600 | ≥355 | HRC 20-25 (chuẩn hóa) | Trục tải thấp, miếng đệm, vỏ ổ trục |
| 20CrNiMo | ≥1100 | ≥850 | HRC 58-62 (được cacbon hóa) | Bánh răng chịu lực nặng, trục trục |
| AISI 8620 | ≥980 | ≥735 | HRC 58-62 (vỏ cứng) | Bánh răng truyền động, bộ phận vi sai |
| AISI 4140 | ≥1000 | ≥800 | HRC 30-36 (dập tắt và tôi luyện) | Trục truyền động, trục khớp nối |
| 17-4PH không gỉ | ≥1310 | ≥1180 | HRC 40-47 (cứng lại do tuổi tác) | Bộ phận truyền động hàng hải, bộ phận truyền động cấp thực phẩm |
Độ chính xác là rất quan trọng để giảm độ rung, tiếng ồn và mài mòn sớm trong hệ thống truyền tải điện. YS STEEL duy trì dung sai chặt chẽ đối với tất cả các dòng sản phẩm.
| Loại phần | Dung sai đường kính trong | Dung sai đường kính ngoài | Độ chính xác của hồ sơ răng | Độ nhám bề mặt (Ra) |
|---|---|---|---|---|
| bánh răng | H7 | h6 | DIN 6-8 | 0,8-1,6 mm |
| Trục | — | h6 | — | 0,4-0,8 mm |
| Khớp nối | H7 | h6 | — | 0,8-1,6 mm |
| Nhông xích | H8 | h6 | ANSI B29.1 | 1,6-3,2 mm |
| Vỏ ổ trục | K7 | js6 | — | 0,8-1,6 mm |
| Trục Spline | — | h6 | DIN 5480 | 0,8-1,0 mm |
Tất cả các kích thước được xác minh bằng máy đo tọa độ (CMM), máy chiếu biên dạng và trung tâm đo bánh răng. Độ tròn, độ trụ và độ đảo được kiểm soát trong khoảng 0,01-0,03 mm tùy thuộc vào kích thước bộ phận và ứng dụng.
Xử lý bề mặt tăng cường độ bền mỏi, khả năng chống ăn mòn và đặc tính ma sát. YS STEEL cung cấp nhiều quy trình hoàn thiện có thể được kết hợp để đạt được hiệu suất mong muốn.
| Loại điều trị | Độ sâu trường hợp (mm) | Độ cứng bề mặt | Lợi ích chính | Sử dụng chung |
|---|---|---|---|---|
| cacbon hóa | 0,8-2,0 | HRC 58-62 | Độ cứng bề mặt cao với lõi cứng | Bánh răng, trục chịu tải nặng |
| thấm nitơ | 0,3-0,5 | HV 800-1100 | Khả năng chống mài mòn và trầy xước tuyệt vời | Bánh răng, trục chính xác |
| Làm cứng cảm ứng | 1,5-4,0 | HRC 50-55 | Làm cứng chọn lọc với độ biến dạng tối thiểu | Trục, đĩa xích, ổ trục |
| Oxit đen | — | — | Bảo vệ chống ăn mòn nhẹ, hoàn thiện thẩm mỹ | Phần cứng, khớp nối chung |
| mạ kẽm | — | — | Bảo vệ ăn mòn hy sinh | Chốt, liên kết lộ ra |
| Bắn Peening | — | — | Cải thiện tuổi thọ mỏi bằng ứng suất nén | Bánh răng, trục chịu tải tuần hoàn |
Bảng sau liệt kê dữ liệu hiệu suất điển hình cho các Bộ phận Máy truyền động THÉP YS tiêu chuẩn. Giá trị thực tế phụ thuộc vào hình dạng, vật liệu và điều kiện bôi trơn.
| tham số | Phạm vi | Ghi chú |
|---|---|---|
| Mô-đun (bánh răng) | 0,5-40 | Các mô-đun tùy chỉnh có sẵn lên tới 60 |
| Đường kính bánh răng tối đa | 2000mm | Lên đến 3000 mm cho các đơn hàng đặc biệt |
| Chiều dài trục tối đa | 3000 mm | Được hỗ trợ bởi các trung tâm tiện và mài CNC |
| Công suất mô-men xoắn tối đa | Lên tới 500.000 Nm | Phụ thuộc vào vật liệu và xử lý nhiệt |
| Tốc độ quay tối đa | Lên đến 15.000 vòng/phút | Yêu cầu cân bằng động cho tốc độ cao |
| Phạm vi nhiệt độ hoạt động | -40°C đến +200°C | Hợp kim đặc biệt có sẵn cho nhiệt độ cao hơn |
| Phản ứng dữ dội của bánh răng | 0,005-0,15mm | Dựa trên lớp AGMA và kích cỡ thiết bị |
| Hiệu suất truyền tải | 97-99,5% | Đối với các cặp bánh răng được bôi trơn đúng cách |
| Độ ồn | ≤75 dB(A) | Đo ở độ cao 1 m dưới tải định mức |
THÉP YS kết hợp chuyên môn luyện kim với gia công chính xác để tạo ra các Bộ phận máy truyền động vượt trội hơn các lựa chọn thay thế chung trong các ứng dụng đòi hỏi khắt khe. Những ưu điểm chính bao gồm:
Các bộ phận máy truyền động của YS STEEL được sử dụng trong nhiều ngành công nghiệp nơi mật độ năng lượng, độ tin cậy và tuổi thọ dài là rất cần thiết.
Mỗi đơn đặt hàng Phụ tùng Máy truyền động đều tuân theo quy trình sản xuất nghiêm ngặt để đảm bảo tính lặp lại và tuân thủ yêu cầu của khách hàng. Quá trình này bắt đầu bằng việc kiểm tra nguyên liệu thô, trong đó các thanh thép hoặc vật rèn được kiểm tra thành phần hóa học và các khuyết tật bên trong bằng máy quang phổ và kiểm tra siêu âm.
Tiếp theo, các hoạt động tiện, phay và mài bánh răng CNC sẽ định hình các bộ phận. Đối với các bánh răng yêu cầu độ chính xác cao, việc mài hoặc mài bánh răng được thực hiện sau khi xử lý nhiệt. Các chu trình xử lý nhiệt như cacbon hóa, làm nguội, ủ hoặc thấm nitơ được kiểm soát chính xác để đạt được độ cứng quy định. Sau khi xử lý nhiệt, các bộ phận sẽ được kiểm tra kích thước, đo độ nhám bề mặt và kiểm tra độ cứng.
Kiểm tra chức năng bao gồm xác minh kiểu tiếp xúc bánh răng, đo phản ứng ngược và cân bằng động cho các bộ phận quay tốc độ cao. Báo cáo kiểm tra cuối cùng được cung cấp cùng với mỗi lô hàng, ghi lại tất cả các kích thước quan trọng và chứng chỉ vật liệu.
Hỏi: Các loại Phụ tùng Máy truyền động phổ biến nhất được sử dụng trong hộp số công nghiệp là gì?
Trả lời: Các loại phổ biến nhất bao gồm các bánh răng có biên dạng răng không liên quan, trục bánh răng, trục xoay, trục ổ trục, khớp nối và vòng đệm. Bánh răng có thể là loại thẳng, xoắn ốc, vát hoặc sâu tùy thuộc vào thiết kế hộp số. Trục thường được làm từ thép hợp kim cacbon trung bình và được làm cứng ở khu vực ổ trục và bánh răng. Các khớp nối kết nối hộp số với động cơ chính hoặc thiết bị dẫn động và phải chịu được độ lệch góc và trục. Vòng đệm duy trì vị trí trục chính xác của vòng bi và bánh răng. YS STEEL sản xuất tất cả các bộ phận này dưới dạng các bộ phận riêng lẻ hoặc dưới dạng bộ hoàn chỉnh phù hợp theo bản vẽ của khách hàng.
Hỏi: Làm cách nào để chọn vật liệu phù hợp cho các bộ phận máy móc truyền động?
Trả lời: Việc lựa chọn vật liệu phụ thuộc vào ứng suất vận hành, tải trọng va đập, nhiệt độ và điều kiện mài mòn. Đối với ứng suất tiếp xúc cao và độ mỏi khi uốn trong bánh răng, các loại thép được tôi cứng như 20CrMnTi, 20CrNiMo hoặc AISI 8620 được ưu tiên vì chúng mang lại bề mặt cứng và lõi cứng. Đối với các trục chịu tải xoắn và uốn, thép hợp kim cacbon trung bình như 42CrMo hoặc AISI 4140 mang lại sự cân bằng tốt về độ bền và khả năng gia công. Trong môi trường ăn mòn, thép không gỉ martensitic như 17-4PH mang lại cả độ bền và khả năng chống ăn mòn. Các kỹ sư của YS STEEL có thể thực hiện phân tích phần tử hữu hạn và đề xuất loại vật liệu tiết kiệm chi phí nhất đáp ứng hệ số an toàn cần thiết.
Hỏi: YS STEEL cung cấp những phương pháp xử lý bề mặt nào cho các bộ phận máy truyền động?
Trả lời: YS STEEL cung cấp quá trình cacbon hóa, thấm nitơ, làm cứng cảm ứng, oxit đen, mạ kẽm, mạ crom và phun bi. Quá trình cacbon hóa tạo ra chiều sâu vỏ 0,8-2,0 mm với độ cứng bề mặt HRC 58-62, lý tưởng cho các bánh răng chịu tải nặng. Thấm nitơ tạo ra vỏ mỏng hơn 0,3-0,5 mm với độ cứng lên tới HV 1100, thích hợp cho các bánh răng chính xác yêu cầu độ biến dạng tối thiểu. Làm cứng cảm ứng làm cứng có chọn lọc các cổ trục và răng bánh răng với độ sâu vỏ từ 1,5 đến 4,0 mm. Để bảo vệ chống ăn mòn, mạ kẽm hoặc oxit đen được áp dụng. Có thể thêm phun mài vào bất kỳ phương pháp xử lý nào để cải thiện khả năng chống mỏi bằng cách tạo ra ứng suất dư nén.
Hỏi: YS STEEL sử dụng những biện pháp kiểm soát chất lượng nào cho các bộ phận máy truyền động?
Trả lời: YS STEEL tuân theo quy trình kiểm soát chất lượng nhiều giai đoạn. Nguyên liệu thô đầu vào được xác minh bằng máy quang phổ phát xạ quang học để xác định thành phần hóa học và kiểm tra siêu âm để phát hiện các khuyết tật bên trong. Trong quá trình gia công, việc kiểm tra trong quá trình sử dụng micromet, thước cặp và CMM để xác minh kích thước. Sau khi xử lý nhiệt, máy đo độ cứng sẽ kiểm tra độ cứng bề mặt và lõi tại nhiều điểm. Trung tâm đo bánh răng đánh giá biên dạng răng, góc xoắn và độ chính xác bước răng theo tiêu chuẩn DIN hoặc AGMA. Kiểm tra hạt từ tính phát hiện các vết nứt bề mặt trên các bộ phận quan trọng. Mỗi lô hàng bao gồm một báo cáo kiểm tra kích thước, chứng chỉ vật liệu và hồ sơ xử lý nhiệt để cung cấp khả năng truy xuất nguồn gốc đầy đủ.